


Pengait tirai untuk rumah motor lebih sering rusak daripada yang diperkirakan pemilik rumah, d...
Rumah / Berita / Berita Industri / Terminal Crimp: Jenis, Kualitas Crimping, dan Pembuatan Terminal Stamped
Sebuah bengkel harness baru-baru ini membuang dua ribu konektor berkerut yang telah lulus inspeksi visual namun gagal dalam uji tarik enam puluh detik pada 80 N. Nomor komponennya benar, kabelnya adalah konduktor 1,5 mm2 yang ditentukan, dan mesin press yang sama telah menjalankan pekerjaan tersebut selama tiga tahun. Perbedaannya berasal dari pergeseran 0,06 mm pada diameter laras kawat di satu lot produksi, yang cukup untuk mendorong kompresi untaian di luar kisaran di mana tembaga melebur menjadi sambungan padat.
Kualitas crimp ditentukan oleh tiga hal yang harus sesuai: terminal barel, kawat, dan perkakas. Jika cocok, terminal yang dikerutkan dengan benar akan menahan lebih banyak beban daripada kabel itu sendiri dan tetap stabil selama beberapa dekade. Jika tidak, maka operator tidak akan memberikan kompensasi apa pun. Bagian di bawah ini menjelaskan cara membuat pertandingan itu dengan sengaja dan bukan karena keberuntungan.
Terminal crimp adalah kontak logam yang dicap dengan dua area kerja. Laras kawat adalah tabung yang menerima konduktor yang dilucuti. Penopang insulasi, jika ada, adalah sepasang tab kedua yang mencengkeram insulasi, bukan tembaga.
Crimp yang benar tidak hanya menjepit kawat. Cetakan tersebut menekan laras kira-kira 20 hingga 30 persen dari tinggi aslinya, memaksa masing-masing helai dan dinding laras mengalir satu sama lain dan membentuk las dingin. Hasilnya adalah sambungan kedap gas tanpa jalur oksigen ke tembaga, itulah sebabnya crimp yang baik tahan terhadap korosi bahkan di ruang mesin lembab dan lemari kontrol luar ruangan.
Standar seperti UL 486A dan IEC 60352-2 mendeskripsikan sambungan berdasarkan kinerja, bukan berdasarkan geometri. Mereka tidak peduli bagaimana bentuk terminalnya, hanya saja sambungan yang telah selesai dapat bertahan dari tarikan mekanis, penurunan tegangan, siklus panas, dan pengujian korosi. Itulah sebabnya mengapa dimensi barel, sifat material, dan ketebalan pelapisan lebih penting daripada tampilan terminal yang sudah jadi.
Sebagian besar proyek hanya membutuhkan dua atau tiga kelompok di bawah ini. Kolom ketiga mencantumkan poin-poin yang menyebabkan sebagian besar pengembalian produksi dan kegagalan lapangan.
| Tipe terminal | Koneksi khas | Apa yang harus diperiksa sebelum membeli |
|---|---|---|
| Terminal dering | Stud, pengikat arde, baterai, dan kabel arde | Diameter tiang, ketebalan lidah, panjang laras pada lug yang diganti |
| Terminal garpu atau sekop | Kencangkan terminal di tempat yang sulit dilepaskan sepenuhnya | Celah garpu terhadap ukuran sekrup, dan apakah garpu dapat terlepas karena getaran |
| Sematkan terminal | Ferrules dan blok terminal yang dapat dicolokkan | Diameter dan panjang pin terhadap entri blok, ditambah gaya penyisipan |
| Sambungan pantat | Menggabungkan dua kabel sejajar di dalam harness | Panjang barel di kedua sisi, kode warna isolasi terhadap kisaran kawat |
| Putuskan sambungan dengan cepat | Kontak bilah di sirkuit arus rendah dan dapat diservis | Lebar dan ketebalan bilah, gaya retensi, dan tingkat getaran pada titik pemasangan |
| Terminal bendera | Sambungan sudut kanan pada rumah yang rapat | Jarak bebas tekuk setelah crimping dan ruang yang tersedia ke dinding rumah |
| Lug berbentuk tabung dan ferrule | Kabel baterai, kabel arus tinggi dan untaian halus | Ketebalan dinding, tong yang ditarik atau digulung, dan pelapisan disesuaikan dengan lingkungan |
Aturan praktisnya sederhana. Pilih gaya sambungan terlebih dahulu, berdasarkan seberapa sering sambungan harus dibuka, kemudian pilih gaya barel, berdasarkan kelas kabel dan arus. Membeli berdasarkan tampilan atau harga saja biasanya memindahkan masalah ke stasiun crimping.
Ukuran konduktor saja tidak cukup. Dua kabel berukuran 1,5 mm2 dapat dibuat dari tujuh helai 0,52 mm atau dari tiga puluh helai 0,25 mm, dan kelas yang lebih halus memerlukan laras dan cetakan yang berbeda. Lembar data yang dapat digunakan menyatakan kisaran kawat dalam mm2 atau AWG bersama dengan kisaran diameter insulasi. Jika konduktor yang telah dilucuti berada dalam posisi longgar di dalam laras sebelum dikerutkan, atau tidak dapat dimasukkan tanpa menyebarkan untaiannya, maka laras tersebut salah untuk kawat tersebut.
Terminal berinsulasi memperdagangkan kapasitas saat ini dan peringkat suhu untuk kecepatan dan keamanan sentuhan. Selongsong vinil biasanya memiliki suhu sekitar 75 derajat Celcius, nilon hingga 105 derajat Celcius, dan versi penyusut panas yang lebih tinggi lagi. Di dekat perangkat keras knalpot, saluran rem, atau dudukan mesin, material selongsong sering kali mengalami degradasi sebelum sambungan logamnya, sehingga peringkat selongsong harus dibaca sebagai batas proses sebenarnya dan bukan sebagai angka pemasaran.
Getaran, semprotan garam, dan siklus termal mengubah jawabannya. Terminal cincin pada tiang berukuran tepat dengan mesin cuci pengunci tahan terhadap getaran yang akan melelahkan terminal sekop. Pemutusan cepat terjadi justru karena dapat dipisahkan, sehingga tidak ada tempatnya di mana pun, sambungan tidak boleh berpindah.
Tembaga elektrolitik adalah standar untuk konduktivitas, kuningan lebih kaku dan lebih murah, dan perunggu fosfor muncul di mana gaya pegas harus dipertahankan. Pelapisan timah memenuhi sebagian besar kebutuhan korosi dan kemampuan solder, sedangkan perak digunakan untuk ketahanan kontak yang sangat rendah atau suhu tinggi. Pertukaran ini lebih bersifat teknis dan bukan komersial, dan alasan di baliknya diuraikan dalam panduan ini bagaimana memilih bahan yang cocok untuk bagian stamping logam .
Pemeriksaan yang paling dapat diandalkan di lantai pabrik masih berupa pengukuran ketinggian crimp dengan mikrometer melintasi laras kawat, dibandingkan dengan nilai pada lembar data perkakas. Pemeriksaan visual berada di urutan kedua, namun mereka menangkap kesalahan-kesalahan yang mungkin terlewatkan oleh pengukuran saja.
Ketika suatu saluran mulai gagal dalam uji tarik, penyebabnya hampir selalu disebabkan oleh salah satu dari empat hal: sarang cetakan yang salah untuk laras, panjang pengupasan yang meninggalkan tembaga dalam kerutan insulasi, lot terminal tercampur dari proses produksi yang berbeda, atau perkakas yang telah melewati interval perawatannya.
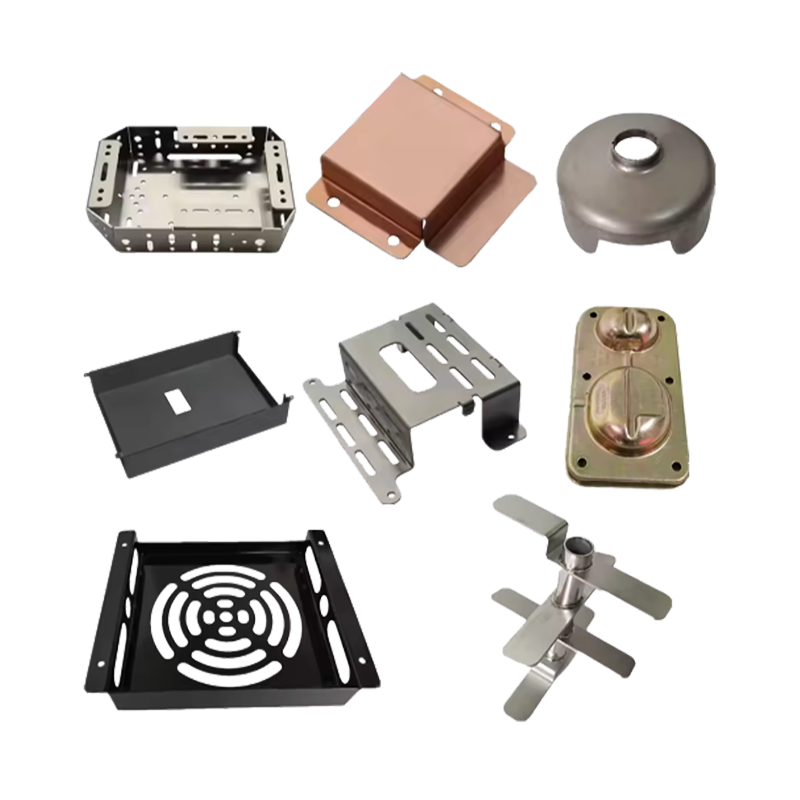
Terminal diproduksi dengan die stamping progresif, bukan dengan pengecoran atau pemesinan. Gulungan strip tembaga atau kuningan, biasanya setebal 0,3 hingga 1,0 mm dan sering kali sudah dilapisi sebelumnya, melewati cetakan yang semakin kosong, menembus, membentuk laras, membentuk lidah, dan memotong bagian tersebut hingga bebas. Laras digulung menjadi silinder di sekitar mandrel, sehingga kebulatannya, diameter dalam dan ketebalan dindingnya bergantung langsung pada kondisi cetakan dan konsistensi strip.
Di situlah toleransi menumpuk menjadi mahal. Strip camber, variasi ketebalan, keausan die, dan ketebalan pelapisan semuanya menggeser diameter laras akhir. Pemasok yang hanya memeriksa garis luarnya masih dapat mengirimkan terminal yang rusak di stasiun crimping, karena dimensi kritis berada di dalam laras dan di sekitar lidah, bukan di tepi luar. Pekerjaan semacam ini memerlukan pengukuran proses, tidak hanya pemeriksaan akhir.
 Komponen Stamping Logam Kustom Presisi Tinggi untuk Aplikasi OEM Stamping logam khusus untuk komponen dengan toleransi ketat, termasuk suku cadang tipe terminal, dengan pengukuran dalam proses untuk mengontrol dimensi internal penting. Lihat Produk →
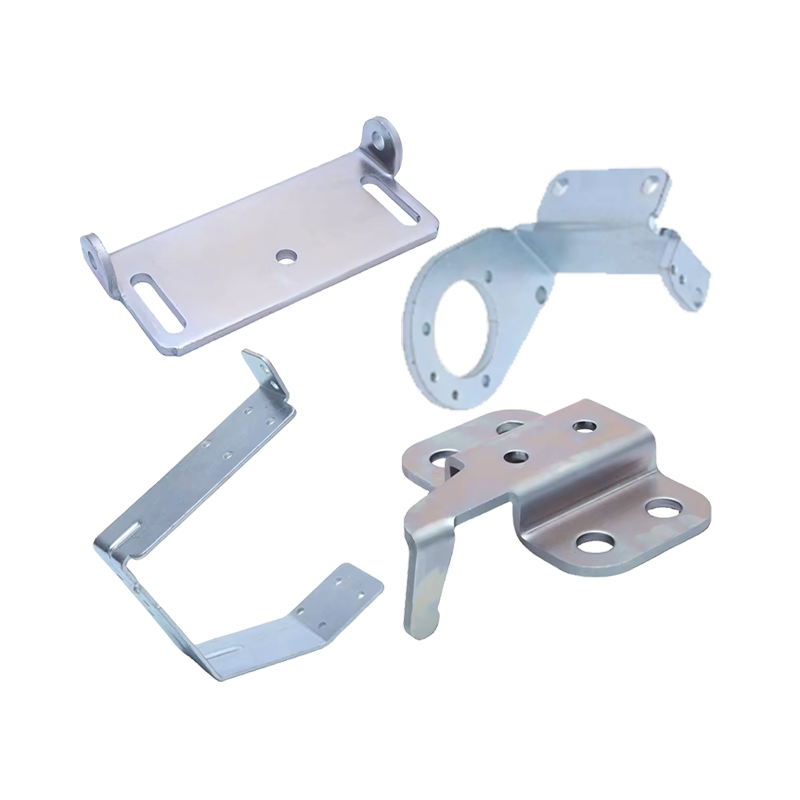
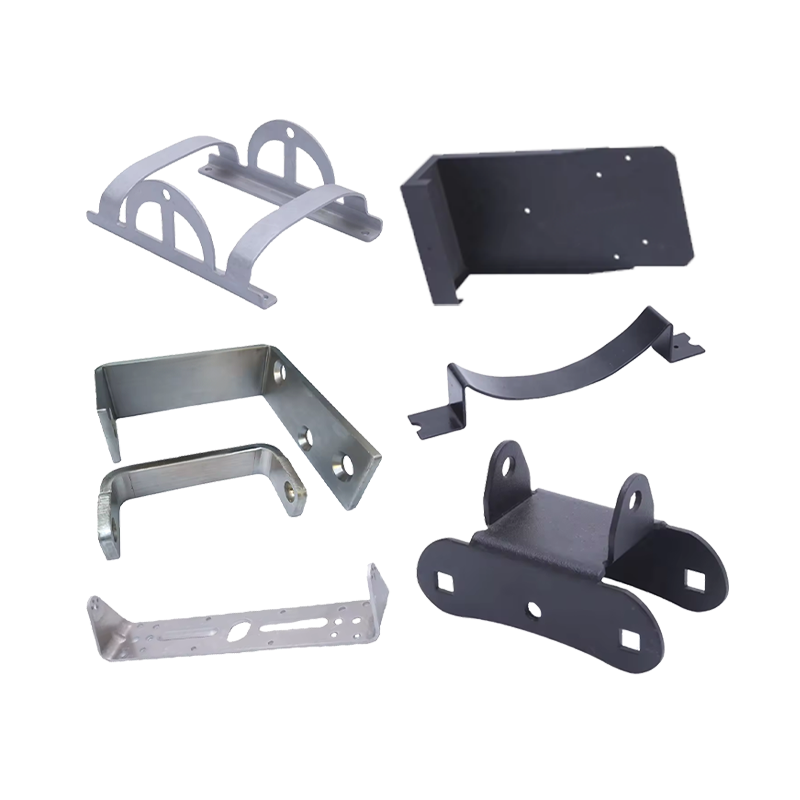
Langkah-langkah pembentukan patut mendapat perhatian yang sama. Terminal bendera yang dibengkokkan sembilan puluh derajat setelah pengeritingan, lug dengan tab yang terbentuk, dan kontak pegas yang harus menahan gaya selama bertahun-tahun, semuanya bergantung pada jari-jari tekukan dan kontrol pegas, karena fitur bentukan yang mengendur beberapa persepuluh milimeter mengubah gaya kawin dari sambungan yang telah selesai.
Tidak semua terminal dimulai sebagai jalur datar. Lug barel tertutup, selongsong tubular, dan ujung kabel baterai sering kali dimulai sebagai cangkang yang ditarik, di mana blanko datar dibentuk menjadi cangkir dan kemudian dikurangi dalam beberapa lintasan hingga dinding mencapai ketebalan yang diperlukan. Gambar memberikan laras yang mulus tanpa jahitan untuk dibuka di bawah arus tinggi, tetapi ini juga berarti ketebalan dinding sedikit bervariasi antara alas dan tepi, dan variasi tersebut secara langsung mempengaruhi bagaimana laras berubah bentuk selama crimping.
 Bagian Logam Lembaran Stainless Steel Ditarik Dalam Kustom Komponen yang ditarik dalam dan dicap untuk barel mulus, di mana ketebalan dinding dan konsentrisitas mempengaruhi crimping dan keandalan sambungan akhir. Lihat Produk →
Untuk laras yang ditarik, spesifikasi gambar harus menyebutkan ketebalan dinding pada zona crimp daripada rata-rata, ditambah konsentrisitas terhadap lubang. Dua pabrik dapat menghasilkan dinding 1,0 mm dan tetap menghasilkan komponen yang dikerutkan secara berbeda, karena yang satu menahan 1,0 mm di bagian dasar dan 0,9 mm di tepi sementara yang lain melakukan sebaliknya.
Pekerjaan khusus menjadi perlu ketika katalog standar tidak lagi sesuai dengan kenyataan: pola tiang yang tidak biasa, tong berukuran untuk kelas kawat yang tidak ada yang disimpan di terminal stok, pelapisan yang diperlukan untuk paparan bahan kimia tertentu, atau tab yang dibentuk yang harus sesuai dengan wadah yang ada. Penyelidikan yang lengkap harus memuat hal-hal berikut.
Perkakas adalah bagian dari kutipan yang patut dibaca paling dekat. Pemasok yang menjalankan toko cetakannya sendiri dapat menyesuaikan diameter barel setelah uji coba crimp pertama, sementara perusahaan dagang hanya dapat menyampaikan keluhan di bagian hulu, yang biasanya berarti koreksi terlambat tiba pada satu pengiriman. Perbedaan waktu respon itulah yang menjadi alasan utama yang dicari pembeli pabrik stamping logam dan gambar dalam khusus daripada reseller untuk jenis kontak ini.
 Layanan Bending Stamping Logam Kustom dan Menggambar Dalam Stamping, pembengkokan, dan gambar dalam OEM untuk kontak crimp, dengan perkakas internal yang memungkinkan koreksi dimensi cepat setelah uji coba. Lihat Produk →
Tidak. Sambungan yang berukuran tepat dan berkerut dengan benar tidak memerlukan solder. Solder mengeraskan area untaian tempat kawat meninggalkan laras, dan bagian yang kaku tersebut adalah tempat timbulnya retakan lelah pada aplikasi getar. Penyolderan termasuk dalam konektor cangkir solder dan beberapa ukuran kawat yang sangat kecil, bukan pada crimp yang tepat.
Ukur tinggi kerutan pada laras kawat, pastikan posisinya berada di dalam toleransi perkakas, lalu periksa mulut bel, penyangga insulasi, dan setiap helai yang terpotong. Selesaikan dengan uji tarik pada nilai yang tercantum dalam lembar data terminal. Ketiganya diperiksa bersama-sama, tidak satu pun yang sendirian.
Tidak. Dies disesuaikan dengan ukuran barel, gaya barel, dan jangkauan kawat. Alat ratchet dapat mencakup berbagai terminal berinsulasi, namun menggunakannya pada kelompok barel yang berbeda menghasilkan sambungan yang terlihat tertutup dan masih gagal dalam pengujian.
Kebanyakan masalah crimp adalah masalah spesifikasi yang kemudian muncul sebagai masalah produksi. Perbaiki kelas kawat, laras, pelapisan, dan perkakas sebagai satu keputusan, lalu verifikasi sambungannya dengan pengukuran, bukan dengan tampilannya. Pendekatan tersebut memakan waktu beberapa jam pada tahap menggambar dan menghemat seluruh lot produksi di stasiun crimping.
Kait Tirai untuk Motorhome: Pilihan Logam, Pemasangan, dan Pembuatan Khusus
Panduan Lengkap Pemasangan Wastafel Campervan: Suku Cadang, Kesesuaian, dan Kebocoran
Apakah Anda ingin menjadi mitra kami atau membutuhkan bimbingan atau dukungan profesional kami dalam pemilihan produk dan solusi masalah, para ahli kami selalu siap membantu dalam waktu 12 jam secara global
Hubungi kami
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unit 2, Gedung 19, Taman Zhichuangzhizao, Kawasan Industri Chengdong, Xiangshan, Ningbo,315705, Zhejiang, Cina
Pengait tirai untuk rumah motor lebih sering rusak daripada yang diperkirakan pemilik rumah, d...
Sebuah bengkel harness baru-baru ini membuang dua ribu konektor berkerut yang telah lulus insp...
Anda membuka kit pemasangan wastafel campervan dan melihat mangkuk tahan karat, keran, pompa, ...
